- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
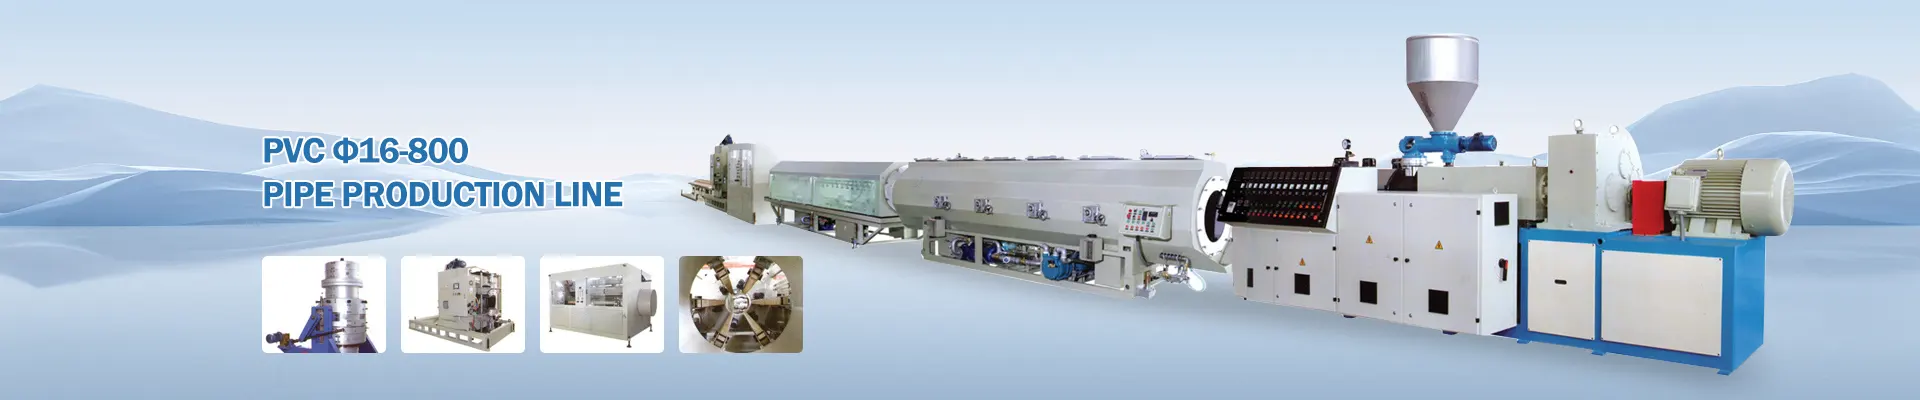
PS शीट एक्सट्रुजन लाइन: स्थिर पाना गुणस्तरको लागि साझा उत्पादन समस्याहरू र व्यावहारिक समाधानहरू
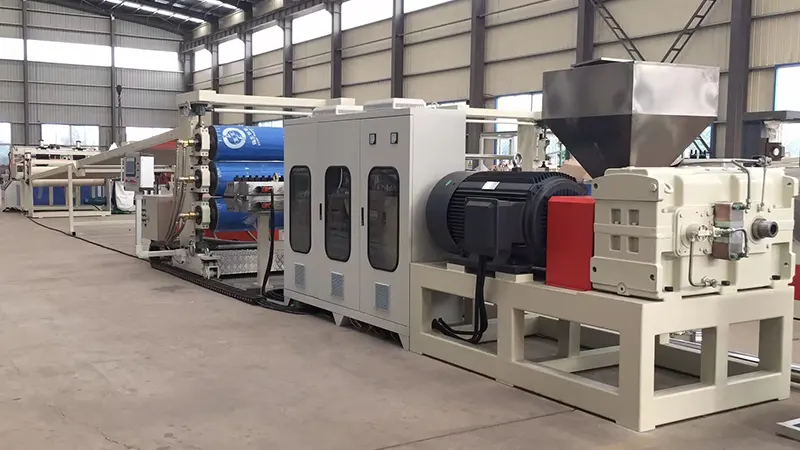
Polystyrene (PS) पाना बाहिर निकाल्ने लाइनहरूप्लास्टिक प्रशोधन उद्योगमा व्यापक रूपमा प्रयोग गरिन्छ, तर वास्तविक उत्पादनमा, प्रत्येक चरण - कच्चा मालको तयारीदेखि घुमाउरो सम्म - गुणस्तर र दक्षतालाई असर गर्ने समस्याहरू प्रस्तुत गर्न सक्छ। यस लेखले सामान्य गल्तीहरू, तिनीहरूको मूल कारणहरू, र फ्रन्टलाइन अपरेटिङ अनुभवमा आधारित व्यावहारिक काउन्टरमेजरहरूको जाँच गर्दछ, उत्पादन टोलीहरूलाई समस्याहरू छिटो निदान गर्न र प्रक्रियाहरूलाई प्रभावकारी रूपमा अनुकूलन गर्न मद्दत गर्दछ।
1. कच्चा माल तयारी: व्यावहारिक विचारहरू
समस्या 1: पानाको सतहमा चाँदीको रेखा वा बबलहरू
यो अत्यधिक नमी को एक क्लासिक संकेत हो। PS हल्का हाइग्रोस्कोपिक छ; ओसिलोको थोरै मात्रा पनि पग्लने तापक्रममा वाष्प बन्नेछ, जसले सतहमा चाँदीको दाग वा समाप्त पानामा आन्तरिक बुलबुलेहरू निम्त्याउँछ।
समाधानहरू:
-
सुकाउने प्रणाली ठीकसँग काम गरिरहेको सुनिश्चित गर्नुहोस्। सिफारिस गरिएको सुख्खा अवस्था: 2-3 घण्टाको लागि 75-80 डिग्री सेल्सियस।
-
शटडाउन पछि पुन: सुरु गर्दा, ओसिलो-दूषित सामग्रीलाई डाइमा प्रवेश गर्नबाट रोक्नको लागि पिघलको पहिलो भाग सफा गर्नुहोस्।
-
आर्द्र मौसममा, सुकाउने समय विस्तार गर्नुहोस् र नियमित रूपमा नमीको मात्रा निगरानी गर्नुहोस्। लक्ष्य आर्द्रता स्तर 0.05% भन्दा कम हुनुपर्छ।
समस्या २: अत्यधिक पुन: प्रयोगबाट मेकानिकल गुणहरू घट्यो
एज ट्रिम र स्क्र्याप प्रयोग गर्नु एक प्रभावकारी लागत बचत उपाय हो, तर रिग्रिन्डले प्रत्येक प्रशोधन चक्रको साथ थर्मल डिग्रेडेसनबाट गुज्र्छ, जसले चेन स्किसन निम्त्याउँछ। यसले कम प्रभाव शक्तिको साथ भंगुर पानाहरूमा परिणाम दिन्छ।
समाधानहरू:
-
उत्पादन आवश्यकताहरूको आधारमा समायोजन गर्दै, 15% र 25% को बीचमा सामग्री पुन: प्राप्त गर्नुहोस्। उच्च-स्पष्ट पारदर्शी पानाहरूका लागि, अनुपातलाई थप घटाउनुहोस् वा पूर्ण रूपमा पुन: ग्रिन्ड नगर्नुहोस्।
-
दूषित हुनबाट जोगिन प्रयोग गर्नु अघि सुक्खा र डि-डस्टलाई राम्ररी रिग्रिन्ड गर्नुहोस्।
-
रिग्राइन्डको कारणले भएको कठोरताको क्षतिको लागि क्षतिपूर्ति गर्न प्रभाव परिमार्जकहरू थप्ने विचार गर्नुहोस्।
2. एक्स्ट्रुजन खण्ड: सामान्य मुद्दाहरू र समायोजनहरू
समस्या 3: आउटपुट उतार-चढ़ाव असमान पाना मोटाई निम्त्याउँछ
यो एक्स्ट्रुजन प्रणालीमा एक बारम्बार समस्या हो, सामान्यतया अस्थिर स्क्रू गति, असंगत खुवाउने, वा ब्यारेल तापमान अस्थिरतासँग सम्बन्धित छ।
समस्या निवारण चरणहरू:
-
फिड हपरमा "ब्रिजिङ" को लागि जाँच गर्नुहोस् (सामग्री माथि झुण्डिएको र तल बगिरहेको छैन)। ब्रिज ब्रेकर स्थापना गर्नुहोस् वा आवश्यक भएमा जबरजस्ती फिडिङमा स्विच गर्नुहोस्।
-
एक्स्ट्रुडर ब्यारेलको साथ तापमान सेटिङहरू प्रमाणित गर्नुहोस्। फिड जोनमा बढी तातो हुनुले समयअघि पग्लने र अनियमित फिड निम्त्याउन सक्छ।
-
एक्स्ट्रुडर र डाइको बिचमा मेल्ट पम्प स्थापना गर्नुहोस्। यसले प्रभावकारी रूपमा स्क्रू-पल्सेशन दबाव उतार-चढ़ावलाई अलग गर्छ, निरन्तर डाइ इनलेट प्रेशर सुनिश्चित गर्दै - यो मोटाई शुद्धताको लागि सबैभन्दा प्रभावकारी लगानीहरू मध्ये एक हो।
समस्या ४: अत्याधिक तापक्रमबाट पग्लिने र पहेंलो हुनु
PS सँग अपेक्षाकृत साँघुरो प्रशोधन विन्डो छ। 240 डिग्री सेल्सियस भन्दा माथि, थर्मल गिरावट महत्त्वपूर्ण हुन्छ, पहेंलो पग्लिएको र कम पारदर्शिताको रूपमा देखाउँदै।
समाधानहरू:
-
ब्यारेलको तापक्रमलाई फिड जोनबाट मिटरिङ जोनमा क्रमिक ढाँचामा सेट गर्नुहोस्, अधिकतम तापक्रम 220–230°C मा राखेर।
-
स्क्रू गति जाँच गर्नुहोस् - उच्च RPM बाट अत्यधिक कतरनीले अनावश्यक घर्षण ताप उत्पन्न गर्दछ।
-
15 मिनेट भन्दा बढी स्टपहरूका लागि, या त ब्यारेलको तापक्रम घटाउनुहोस् वा सामग्रीलाई बस्न र अपमानित हुनबाट रोक्नको लागि पिघल्नुहोस्।
3. मर र क्यालेन्डर नियन्त्रण: मुख्य बिन्दुहरू
समस्या 5: महत्त्वपूर्ण ट्रान्सभर्स मोटाई भिन्नता
यो सामान्यतया अनुचित डाइ लिप ग्याप समायोजन वा डाइ चौडाइमा असमान पिघल तापक्रम वितरणको परिणाम हो।
समाधानहरू:
-
टारगेट मोटाईको आधारमा लिप ग्यापहरू समायोजन गर्नुहोस्। एक सामान्य क्षतिपूर्ति सिद्धान्त किनाराहरू भन्दा अलिकति पातलो केन्द्रलाई किनारा संकुचन अफसेट गर्न सेट गर्नु हो।
-
सबै डाइ हीटिंग ब्यान्डहरू समान रूपमा काम गरिरहेका छन् भनी प्रमाणित गर्नुहोस्। असमान मर तापमानले असंगत पिघलने प्रवाह दरहरू निम्त्याउँछ।
-
फराकिलो पानाहरूका लागि, चौडाइभरि पिघलिएको तापक्रम एकरूपता सुधार गर्न डाइको माथिल्लो भागमा स्थिर मिक्सर स्थापना गर्नुहोस्।
समस्या 6: क्यालेन्डर रोल वा पानामा रोल मार्कहरूमा टाँसिएको सामग्री
यी दोषहरूले सतहको गुणस्तरलाई प्रत्यक्ष असर गर्छ र पारदर्शी पाना अनुप्रयोगहरूको लागि अस्वीकार्य छन्।
समस्या निवारण दिशाहरू:
-
खरोंच, खाडल, वा अवशेषहरूको लागि क्यालेन्डर रोल सतहहरू निरीक्षण गर्नुहोस्। समर्पित रोल क्लीनरहरूसँग नियमित पालिश र सफाई गर्नुहोस्।
-
थ्री-रोल तापक्रमलाई सावधानीपूर्वक नियन्त्रण गर्नुहोस्: सामान्यतया शीर्ष रोल मध्य रोल भन्दा अलि तातो हुन्छ, तलको रोल सबैभन्दा ठुलो हुन्छ। सटीक सेटिङहरू पाना मोटाई र रेखा गति मा निर्भर गर्दछ।
-
यदि रिलिज एजेन्ट वा एन्टी-ब्लक कोटिंग प्रयोग गर्दै, एक समान आवेदन सुनिश्चित गर्नुहोस्। अति-अनुप्रयोगले धुवाँ वा सतह चमक घटाउन सक्छ।
4. फोम PS पाना: विशिष्ट चुनौतीहरू
समस्या 7: मोटे वा गैर-एकसमान सेल संरचना
फोम गरिएको PS पानाहरूका लागि, सेल फाइननेस र एकरूपता महत्वपूर्ण कार्यसम्पादन सूचकहरू हुन्। मोटे वा असमान कक्षहरूले मेकानिकल बल र थर्मल इन्सुलेशन गुणहरूलाई उल्लेखनीय रूपमा कम गर्दछ।
मुख्य नियन्त्रण बिन्दुहरू:
-
न्यूक्लिटिंग एजेन्ट (ताल्क) फैलावट सर्वोपरि छ। अल्ट्रा-फाइन ट्याल्क (५μm भन्दा कम कण आकार) प्रयोग गर्नुहोस् र कम्पाउन्डिङ चरणमा राम्ररी मिश्रण सुनिश्चित गर्नुहोस्।
-
सेकेन्डरी एक्स्ट्रुडर (कूलिङ स्टेज) मा तापक्रम नियन्त्रण फोमको गुणस्तरको लागि सबैभन्दा महत्त्वपूर्ण कारक हो। तापमान उतार-चढ़ाव ±1 डिग्री सेल्सियस भित्र राख्नुपर्छ।
-
उड्ने एजेन्ट इंजेक्शन स्थिरता जाँच; इंजेक्शन प्रणालीमा दबाव उतार-चढ़ावले प्रत्यक्ष रूपमा सेल आकार वितरणलाई असर गर्छ।
समस्या ८: फोम भएका पानाहरूमा अत्यधिक संकुचन
अत्यधिक संकुचनले आयामी गैर-अनुरूपता निम्त्याउँछ, विशेष गरी डाउनस्ट्रीम थर्मोफर्मिङ अपरेसनहरूमा ध्यान दिन सकिन्छ।
समाधानहरू:
-
ढुवानी-अफ गति र ब्लो-अप अनुपात (BUR) समायोजन गर्नुहोस्। उचित ड्र रेसियोले सेल अभिमुखीकरणलाई बढावा दिन्छ, जसले पोस्ट-संकुचनलाई कम गर्छ।
-
न्यूक्लिटिंग एजेन्टको खुराक अलिकति बढाउनुहोस् - राम्रो कोशिका संरचनाहरूले राम्रो आयामी स्थिरतामा योगदान दिन्छ।
-
घुमाउरो तनाव मध्यम राख्नुहोस्। पाना रोलमा तनावमा हुँदा अत्यधिक तनावले क्रिप संकुचन उत्पन्न गर्न सक्छ।
5. दैनिक रखरखाव र उत्पादन अनुकूलन
नियमित मर्मत चेकलिस्ट:
-
ब्याकप्रेसर वृद्धिमा आधारित स्क्रिन प्याकहरू बदल्नुहोस्, जब दबाब गम्भीर रूपमा उच्च हुन्छ तब मात्र होइन। स्थिरताको लागि एक निश्चित प्रतिस्थापन तालिका स्थापना गर्नुहोस्।
-
आवधिक रूपमा पेंच तान्नुहोस् र पहिरनको लागि ब्यारेल निरीक्षण गर्नुहोस्। लगाइएको स्क्रूले प्लाष्टिकाइज गर्ने क्षमता र आउटपुट गुणस्तरलाई उल्लेखनीय रूपमा कम गर्छ।
-
क्यालेन्डर रोल बियरिङहरू र ड्राइभ चेनहरू प्रायः लुगा बिन्दुहरूलाई बेवास्ता गरिन्छ। नियमित रूपमा लुब्रिकेट गर्नुहोस् र रोल समानान्तर जाँच गर्नुहोस्।
ऊर्जा दक्षता सुझावहरू:
-
तल्लो ब्यारेल तापमान सेट बिन्दुहरू जहाँ प्लास्टिककरण गुणस्तर अनुमति दिन्छ। प्रत्येक ५ डिग्री सेल्सियसको कमीले ऊर्जा खपतमा लगभग ३–५% बचत गर्न सक्छ।
-
वातावरणमा तातो हानि कम गर्न एक्स्ट्रुडर ब्यारेलहरू इन्सुलेट गर्नुहोस्।
-
चिसो स्क्र्याप पुन: तताउनबाट बच्नको लागि जहाँ सम्भव भएसम्म अनलाइन किनारा ट्रिम गर्नुहोस्।
ए को स्थिर सञ्चालनPS पाना बाहिर निकाल्ने लाइनसटीक उपकरण अवस्था निगरानी र निरन्तर प्रक्रिया अनुकूलन मा निर्भर गर्दछ। व्यवहारमा, धेरैजसो गुणस्तर समस्याहरू उपकरणको दोषबाट होइन तर परिचालन विवरणहरू र वातावरणीय परिवर्तनहरूबाट उत्पन्न हुन्छन्। उत्पादन टोलीहरूलाई विस्तृत प्रक्रिया प्यारामिटर लगहरू कायम राख्न प्रोत्साहन गरिन्छ, प्रत्येक समायोजनलाई परिणामस्वरूप उत्पादनको गुणस्तरसँग सम्बन्धित। समय बित्दै जाँदा, यो सबैभन्दा मूल्यवान, बिरुवा-विशिष्ट सन्दर्भ पुस्तिका बन्छ - कुनै पनि जेनेरिक अपरेटिङ गाइड भन्दा धेरै उपयोगी।
सोधपुछ पठाउनुहोस्
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ।
गोपनीयता नीति